냉납(Cold Joint)이 생기는 원인과 현장 대책 — 리플로우 프로파일과 패드 설계에서 미리 막는 방법
안녕하세요, PCB 설계와 SMT 실무 데이터를 공유하는 도일랩스(Doil Labs)입니다.
지난 글에서는 양면 리플로우에서 아랫면 부품이 떨어지지 않는 무게 기준을 다뤘습니다. 오늘은 예고한 대로 냉납(Cold Joint) 이야기입니다.
냉납은 겉으로는 붙어 있는데 속으로는 붙지 않은 납땜입니다. 조립 직후 검사에서는 멀쩡하게 통과하고, 몇 달 뒤 현장에서 "가끔 꺼진다", "두드리면 된다" 같은 가장 잡기 어려운 고장으로 돌아옵니다.
그래서 냉납은 조립 공장의 오븐 설정만의 문제가 아니라, 설계 단계에서 절반은 막을 수 있는 불량입니다. 오늘은 냉납이 왜 생기는지, 오븐 온도 곡선(리플로우 프로파일)의 숫자 기준은 무엇인지, 그리고 설계자가 패드에서 무엇을 챙겨야 하는지 정리해 보겠습니다.
목차
1. 냉납이란 — 붙은 것처럼 보이지만 붙지 않은 납땜
정상 납땜은 녹은 납이 동박 패드와 부품 리드에 스며들어(젖음) 두 금속 사이에 아주 얇은 합금층(IMC, 금속간화합물)을 만듭니다. 이 합금층이 전기와 힘을 전달하는 진짜 연결입니다.
냉납은 납이 충분히 녹지 않았거나, 녹았어도 패드에 스며들 시간이 없어서 이 합금층이 생기지 않은 상태입니다. 납은 패드 위에 얹혀만 있습니다.
현장에서 냉납을 알아보는 특징은 다음과 같습니다.
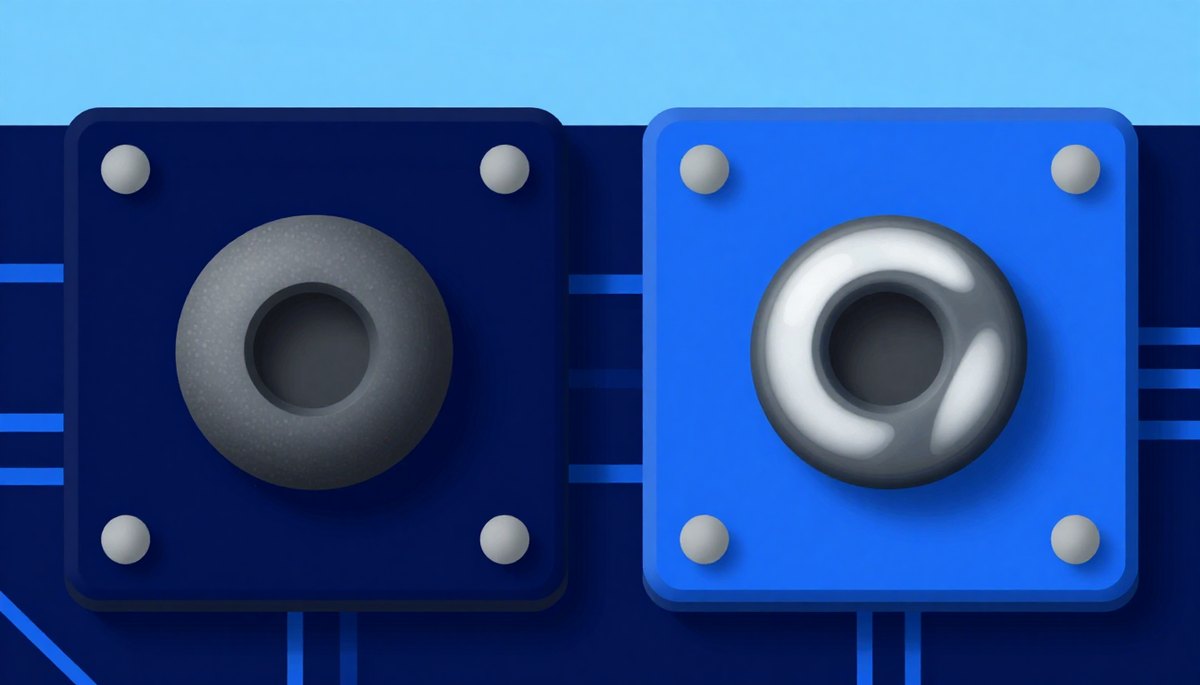
- · 표면이 거칠고 무광입니다. 정상 무연 납땜도 약간 흐릿하지만, 냉납은 눈에 띄게 알갱이 같은 질감이 납니다.
- · 납이 패드 가장자리로 퍼지지 않고 둥글고 볼록하게 뭉쳐 있습니다.
- · 처음에는 전기가 통하다가 열·진동·시간이 쌓이면 끊어집니다. 간헐적 오동작의 단골 원인입니다.
2. 냉납이 생기는 원인 3가지
원인 1 — 열이 모자랐다 (프로파일 문제)
오븐의 최고 온도(피크)가 낮거나, 납이 녹아 있는 시간(TAL, Time Above Liquidus)이 짧으면 납이 패드에 스며들 시간이 없습니다. 플럭스가 산화막을 벗기는 일도 이 시간 안에 끝나야 합니다.
원인 2 — 열이 패드에서 빠져나갔다 (설계 문제)
오븐 온도가 충분해도, 패드가 넓은 동박(전원·GND 플레인)에 통째로 붙어 있으면 열이 동박으로 빠져나가 그 패드만 온도가 늦게 오릅니다. 같은 보드 안에서 작은 칩 부품은 이미 다 녹았는데, 플레인에 연결된 핀 하나만 아직 안 녹은 상태가 됩니다. 설계자가 막을 수 있는 냉납의 대부분이 여기에 해당합니다.
원인 3 — 납이 굳는 동안 흔들렸다 (공정 문제)
냉각 구간에서 기판이 흔들리거나 부품이 움직이면 납이 거칠게 굳습니다. 엄밀히는 "교란 납땜(Disturbed Joint)"으로 구분하지만 현장에서는 냉납과 함께 다룹니다. 컨베이어 진동, 리플로우 직후의 취급이 원인입니다.
여기에 오래된 크림솔더(플럭스 활성 저하)와 너무 긴 예열(플럭스가 미리 소진)도 냉납을 부추깁니다.
3. 숫자 기준 — 무연(SAC305) 리플로우 프로파일
리플로우 프로파일은 기판이 오븐을 지나는 동안의 온도 곡선입니다. 대부분의 양산에서 쓰는 무연 납(SAC305) 기준으로 널리 쓰이는 범위는 다음과 같습니다.
| 구간 | 권장 범위 (SAC305) | 모자라면 | 넘치면 |
|---|---|---|---|
| 예열·소크 | 150~200°C에서 60~120초 | 보드 안 온도 편차 커짐 → 큰 부품 냉납 | 플럭스 소진 → 젖음 불량·보이드 |
| 액상선(녹는점) | 약 217°C | — | — |
| 피크 온도 | 235~250°C (부품 상한 보통 260°C) | 미용융·냉납 | 부품 손상·변색 |
| TAL (녹아 있는 시간) | 45~90초 | 합금층 미형성 → 냉납 | 합금층 과성장 → 취약한 접합 |
| 냉각 속도 | 2~6°C/초 | 조직 거칠어짐 | 열충격·크랙 |
이 표의 숫자는 크림솔더 제조사가 공개한 권장 프로파일과 업계 자료를 정리한 일반 범위입니다. 실제 설정값은 쓰는 페이스트의 데이터시트와 보드 두께·부품 구성에 따라 조립 업체가 열전대로 측정해 맞춥니다.
핵심은 피크가 235°C를 넘고, 그 상태가 45초 이상 유지되어야 하며, 동시에 어떤 부품도 260°C를 넘으면 안 된다는 점입니다. 여유 폭이 20°C 남짓밖에 안 되기 때문에, 보드 안에서 온도 차이가 큰 설계는 그 자체로 냉납 위험이 됩니다.
⚠️ 주의사항
유연(Sn63/Pb37) 납은 녹는점이 약 183°C로 낮아 피크 210~225°C 정도면 충분합니다. 무연 기준으로 설계 검토를 하되, 유연 조립을 요청할 때는 업체에 프로파일을 따로 확인하세요.
4. 패드 설계가 냉납을 만드는 과정 — 예시로 보기
아래는 같은 오븐 설정에서 패드 연결 방식에 따라 그 패드의 온도가 어떻게 달라지는지를 보여주는 예시입니다. 수치는 열전대 측정 사례를 바탕으로 한 설명용 예시값이며 보드마다 다릅니다.
| 패드 연결 방식 | 열이 빠지는 정도 | 피크 도달 지연 (예시) | 냉납 위험 |
|---|---|---|---|
| 신호선 1개만 연결된 0603 패드 | 거의 없음 | 0초 (기준) | 낮음 |
| 서멀 릴리프(4방향 다리)로 GND 플레인 연결 | 보통 | 몇 초 | 낮음 |
| GND 플레인에 통째로 붙은 패드 | 큼 | 10초 이상, 피크 10~15°C 낮게 | 높음 |
| 두꺼운 동박(2oz) 플레인 + 통째 연결 + 대형 커넥터 핀 | 매우 큼 | 피크 미달 가능 | 매우 높음 |
같은 보드에서 작은 칩 부품 패드는 피크 245°C에 도달하는데, 플레인에 통째로 붙은 커넥터 핀은 232°C에서 멈추는 식입니다. 액상선 217°C는 넘었으니 납은 녹지만, TAL이 짧고 온도 여유가 없어 그 핀만 냉납이 됩니다.
이 문제가 특히 자주 나오는 자리는 다음과 같습니다.
- · 전원 커넥터·배터리 단자처럼 넓은 전원 동박에 직접 붙는 핀
- · QFN·D-PAK의 서멀 패드 바로 옆 리드
- · 큰 인덕터·트랜스의 단자 (열질량이 큰 부품)
- · 가장자리에 몰린 작은 부품과 중앙의 큰 부품이 섞인 열질량 편차가 큰 보드
5. 설계자가 할 일 5가지
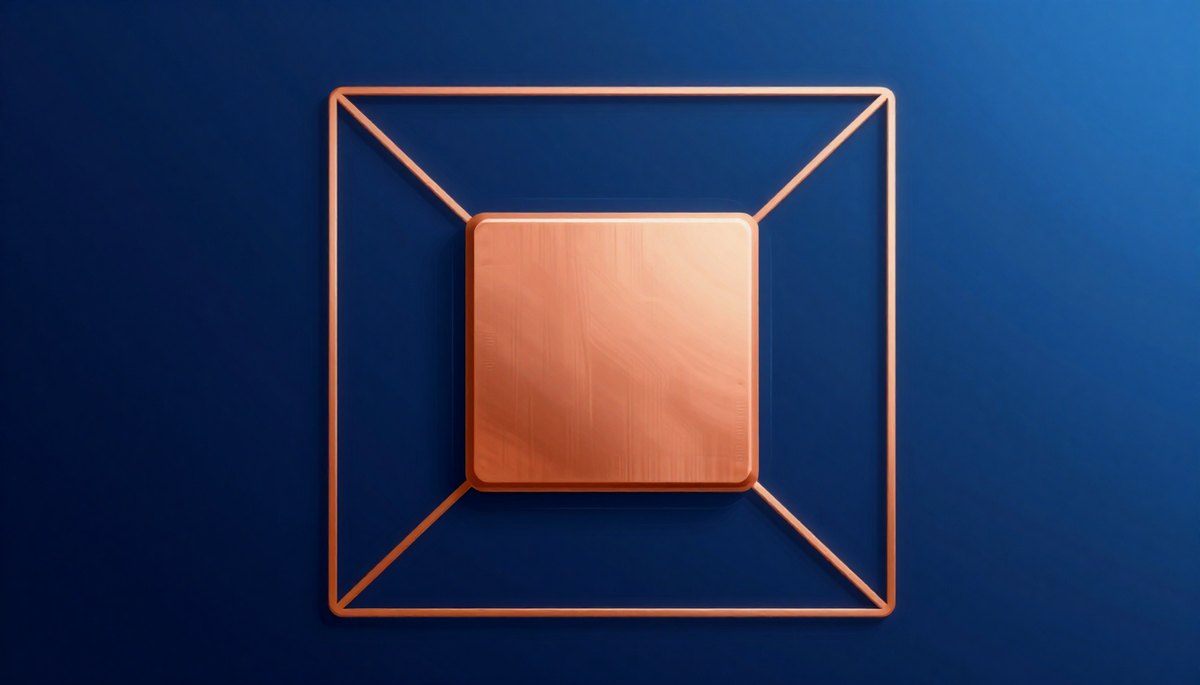
1. 플레인에 붙는 패드에는 서멀 릴리프를 넣는다
전원·GND 플레인에 연결되는 SMD 패드와 수삽 홀은 통째로 붙이지 말고 네 방향 다리(서멀 릴리프)로 연결합니다. 대전류 경로라 다리를 못 넣겠다면, 다리 폭을 넓히거나 다리 수를 늘려 전류와 열을 함께 잡습니다.
2. 패드 치수는 부품 데이터시트(또는 IPC-7351 계열 기준)를 따른다
패드가 너무 작으면 납 양이 적어 열 여유가 없고, 너무 크면 납이 퍼지며 부품이 쏠립니다. 임의로 줄이거나 키우지 말고 권장 치수를 씁니다.
3. 열질량이 큰 부품은 모아서 배치한다
대형 커넥터·인덕터·트랜스가 보드 여기저기 흩어져 있으면 오븐 설정이 어느 한쪽에 맞춰질 수밖에 없습니다. 큰 부품끼리 모아 두면 소크 구간에서 온도를 맞추기 쉬워집니다.
4. 조립 업체에 "프로파일 측정 기록"을 요청한다
첫 양산 전에 실제 보드에 열전대를 붙여 측정한 온도 곡선(프로파일 보고서)을 받아 둡니다. 가장 뜨거운 지점과 가장 차가운 지점의 피크·TAL이 3장의 범위 안에 있는지만 보면 됩니다.
5. 검사 기준을 주문서에 적는다
납땜 외관 검사 기준은 보통 IPC-A-610의 클래스(2 또는 3)로 지정합니다. 냉납은 어느 클래스에서도 결함이지만, 기준을 명시해야 AOI·육안 검사에서 걸러진 결과를 받을 수 있습니다. BGA·QFN처럼 눈에 안 보이는 접합은 X-ray 검사 여부도 함께 적습니다.
6. FAQ
Q. 냉납은 재작업으로 살릴 수 있나요?
A. 가능합니다. 플럭스를 보충하고 그 부위를 다시 녹이면(인두 또는 국부 리플로우) 대부분 정상 접합이 됩니다. 다만 BGA 아래처럼 접근이 안 되는 자리는 부품을 떼었다 다시 붙여야 해서 비용이 큽니다. 설계로 예방하는 쪽이 훨씬 쌉니다.
Q. 수삽(웨이브·수작업) 부품에도 냉납이 생기나요?
A. 네. 수삽에서는 인두 온도·접촉 시간 부족, 그리고 똑같이 플레인에 통째로 붙은 홀이 주범입니다. 서멀 릴리프 원칙은 수삽 홀에 더 중요합니다.
Q. 무연보다 유연 납이 냉납이 덜한가요?
A. 유연 납은 녹는점이 낮고 젖음이 좋아 공정 여유가 큰 편입니다. 하지만 환경 규제(RoHS) 때문에 대부분의 제품은 무연을 써야 하므로, 무연 기준으로 설계하는 것이 현실적입니다.
Q. 견적 단계에서 서멀 릴리프나 검사 기준이 비용에 반영되나요?
A. 서멀 릴리프는 설계 사항이라 제작비에 영향이 거의 없습니다. 검사 기준(IPC 클래스, X-ray 여부)은 조립 비용에 반영됩니다. 도일랩스 온라인 견적에서 거버·BOM을 올리면 조립 조건별 비용을 바로 비교할 수 있습니다.
마무리
냉납은 "오븐이 약했다"로 끝나는 불량이 아닙니다. 열이 빠져나가는 패드 설계가 절반의 원인이고, 그 절반은 서멀 릴리프와 배치만으로 설계자가 미리 막을 수 있습니다.
지금 설계 중인 보드에서 전원·GND 플레인에 통째로 붙은 패드가 있는지 한 번만 확인해 보세요. 그 한 번이 몇 달 뒤의 간헐 고장을 막습니다.
다음 포스팅에서는 QFN·BGA 서멀 패드의 보이드(Void) — X-ray에 나타나는 빈 공간이 왜 생기고, 스텐실 설계로 어떻게 줄이는지 다뤄보겠습니다.
👉 도일랩스 온라인 견적에서 거버·BOM 파일 업로드만으로 조립 조건별 비용을 바로 확인해 보세요.
참고: 프로파일 범위는 공개된 무연 리플로우 프로파일 가이드(Rehm Thermal Systems·드레스덴공대 공동 자료, 조립 업체 공개 가이드)와 크림솔더 제조사의 권장 프로파일을 바탕으로 정리했습니다. 패드 온도 예시는 설명용 예시값입니다.
도일랩스는 PCB·SMT 제조 기준의 실무 정보를 제공합니다.
제작 검토가 필요하면 조건을 함께 알려주세요 — doillabs.com
'PCB제작 & SMT 팁' 카테고리의 다른 글
| PCB 표면처리 HASL·ENIG·OSP 차이와 선택 기준 — 평탄도·보관 기간·비용으로 고르는 방법 (0) | 2026.10.15 |
|---|---|
| QFN·BGA 서멀 패드 보이드(Void) — X-ray에 빈 공간이 생기는 원인과 스텐실·비아 설계로 줄이는 방법 (0) | 2026.10.05 |
| 양면 리플로우에서 부품이 떨어지지 않는 조건 — 2차 리플로우 아랫면 부품 무게 한계 (0) | 2026.10.03 |
| SMD와 수삽(THT) 혼합 설계 — 조립 단가를 결정하는 숨은 구조 (0) | 2026.09.07 |
| 불량률 0% 도전! 스크린 인쇄 후 AOI 검사에서 자주 발생하는 이슈와 대응법 (0) | 2025.12.17 |


